XIAMEN ACEY NEW ENERGY TECHNOLOGY CO., LTD.

バッテリーパック組立ラインの選び方:半自動 vs. 完全自動
November 04 , 2026セミオートマチック(半自動)と完全自動のバッテリーパック組立ラインのどちらにするかを決めることは、通常、あらゆるラインプロジェクトにおける最初の重要な分岐点となります。この選択により、初期費用、フロアスペース、人件費、段取り替えのスピード、そして将来的にラインをどれだけ容易に拡張できるかが決まります。このガイドでは、調達およびエンジニアリングチームが、見積もりを依頼する前に適切な自動化レベルを選択するための実用的な枠組みを提供します。
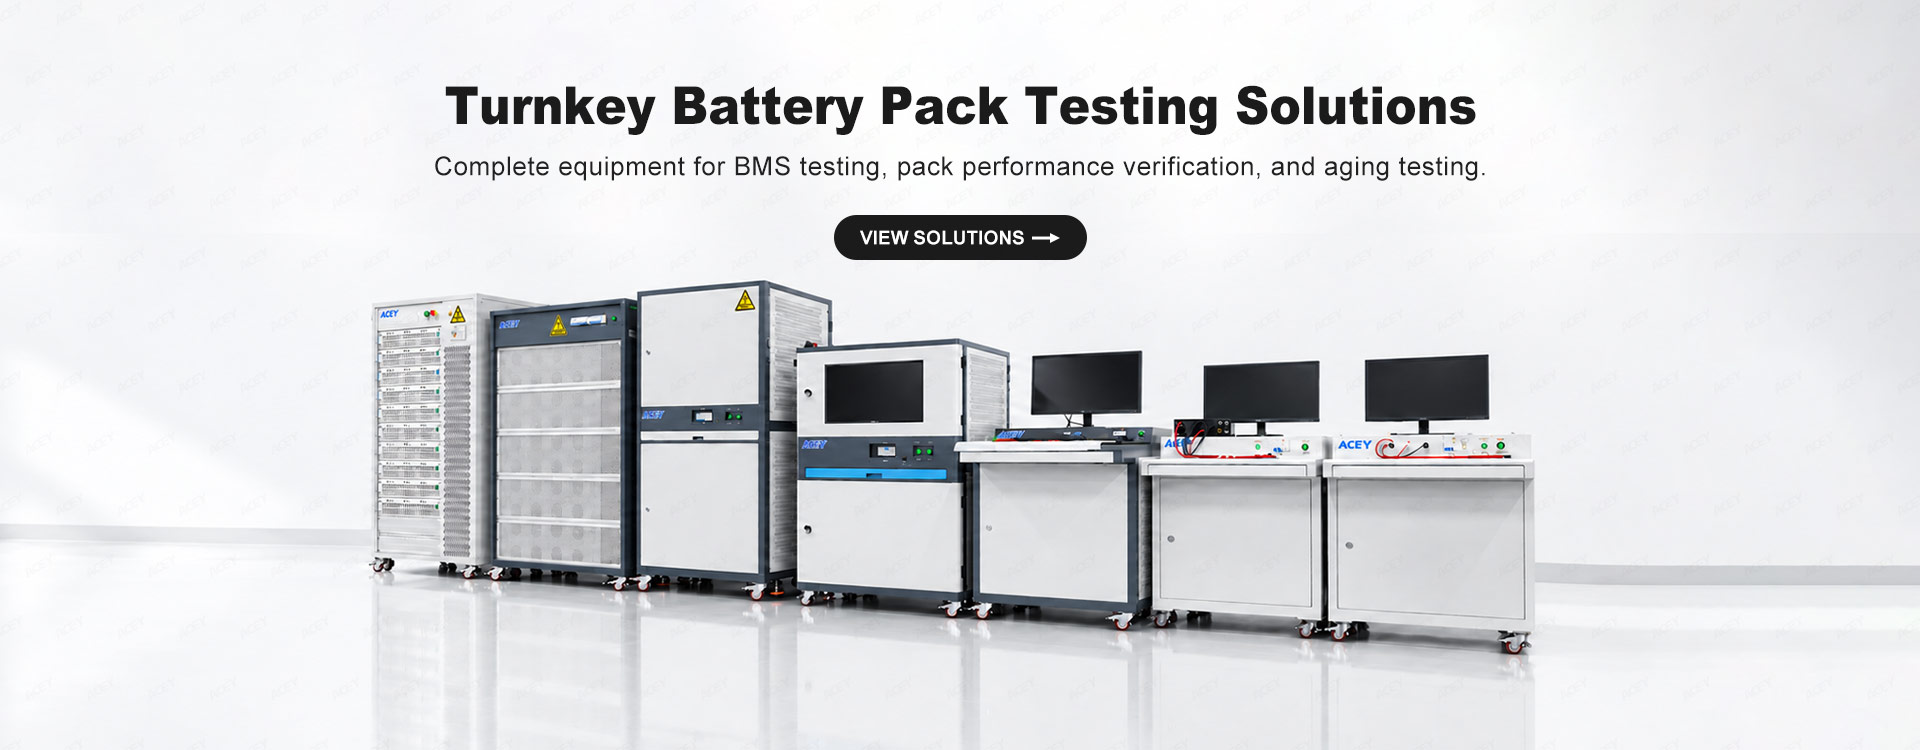
ブランドやモデルを比較する前に、バイヤーは自動化レベルを決定しなければなりません。半自動ラインと完全自動ラインは、価格が異なるだけの同じ製品ではなく、異なる生産システムです。半自動仕様では、オペレーターがステーション間でパックを移動させ、治具に載せ、手動のステップを実行することが想定されています。一方、完全自動仕様では、コンベアでパックを移動させ、ロボットや専用機で各工程を行い、データを自動的に記録します。
これを誤ると多大なコストがかかります。少量多品種の製品に対して過剰な自動化を行うと、資本が無駄になり、段取り替えが複雑になります。安定した大量生産品に対して自動化が不足すると、生産量が制限され、人員が拘束されます。適切な答えは、生産量、製品の安定性、および工場がサポートできるエンジニアリング統合の度合いによって異なります。
半自動バッテリーパック組立ラインは、セル選別、溶接、テスト、検査というコア工程のステーションを維持しながらも、マテリアルハンドリングや一部の手動作業をオペレーターに依存します。主な特徴:
半自動ラインは、研究開発、試作、少量または多品種の生産、およびパック設計をまだ模索中の工場に適しています。初期費用が低く抑えられ、1つの構成に過度に依存するリスクが軽減されます。
完全自動バッテリーパック組立ラインは、コンベア、トランスファー、制御システムでステーションを接続し、オペレーターの接触を最小限に抑えてパックが工程を流れるようにします。主な特徴:
完全自動ラインは、頻繁な段取り替えよりも、一貫性、省人化、データのトレーサビリティが重要となる、安定した大量生産品に適しています。これらには、より高度なエンジニアリング統合と、あらかじめ明確に固定された製品定義が必要となります。
以下の表は、プロジェクトを決定づける通常的要因に基づいて、2つのレベルを比較したものです。説明は一般的なガイダンスとして捉えてください。実際の性能は、特定のライン構成やパックの設計によって異なります。
| 要素 | 半自動 | 完全自動 |
|---|---|---|
| オペレーターの関与 | 高 — ほとんどのステップで投入、搬送、補助を行う | 低 — 自動搬送とハンドリング |
| スループット | オペレーターのペースとステーションのバランスによって制限される | ステーションのサイクルタイムによって設定され、持続的かつ再現性がある |
| 段取り替え | 迅速かつ低コスト、よりシンプルな治具 | 低速、工具とプログラムの変更が必要 |
| 初期費用 | 少ない資本、段階的導入が容易 | 多額の資本と統合の手間 |
| 床面積 | 単位出力あたりのスペースが大きい、ステーションが分散する | コンパクトで直線的なレイアウト、移動が少ない |
| データとトレーサビリティ | 部分的、多くは手動記録 | 自動ロギング、MES対応 |
| 最適な用途 | 研究開発、パイロット、多様な少量生産 | 安定した大量生産 |
生産量は最も有用な単一の入力情報です。通常条件および実際のパック構成における現実的な1時間あたりのパック数という数値から、必要なステーション数や、手動ハンドリングがボトルネックになるかどうかが分かります。
セルタイプによって、治具や接合方法がフォーマットごとに異なるため、ラインの自動化の容易さが変わります。
複数のフォーマットを実行する場合は、1つのラインで段取り替えに対応できるか、別々のラインの方が理にかなっているかを確認してください。フォーマット固有のツールは通常、完全に共有することはできません。
購入価格は比較の一部にすぎません。計画を策定する際には、次の項目も検討してください。
提案が楽観的なものではなく比較可能なものになるよう、サプライヤーに対し、同じ定義済みの梱包仕様におけるスループット、必要人員、段取り替え時間を明記するよう依頼する。
パックの設計が安定しており、継続的な大ロット生産が行われ、安定したタクトタイム、省人化、および自動データトレーサビリティの明確な必要性がある場合は、完全自動化を選択してください。製品や生産量がまだ変動している段階であれば、半自動またはモジュール式ベースから始める方が通常は安全です。
標準インターフェースと予備スペースを考慮して設計されていれば、多くの場合可能です。多くの工場では、半自動の選別、溶接、テストステーションから始め、生産量の増加に伴って自動搬送、画像検査、データ収集を追加します。発注前にサプライヤーとアップグレードパスを確認してください。
はい。円筒形は一般に最も自動化しやすく、角形は圧縮およびバスバー溶接ステーションで拡張性が高く、ラミネート型はより特注の治具を必要とします。コアのプロセス段階は共通ですが、治具やハンドリングはセルタイプによって異なります。
Rm703, No.223, Qishan North Road, Huli District, Xiamen, Fujian, China
Eメール : allen@xmacey.com
電話 : +8618950009155
Whatsapp : +8618950009155